Производство упаковок и коробок из гофрокартона: технологии, материалы и этапы изготовления
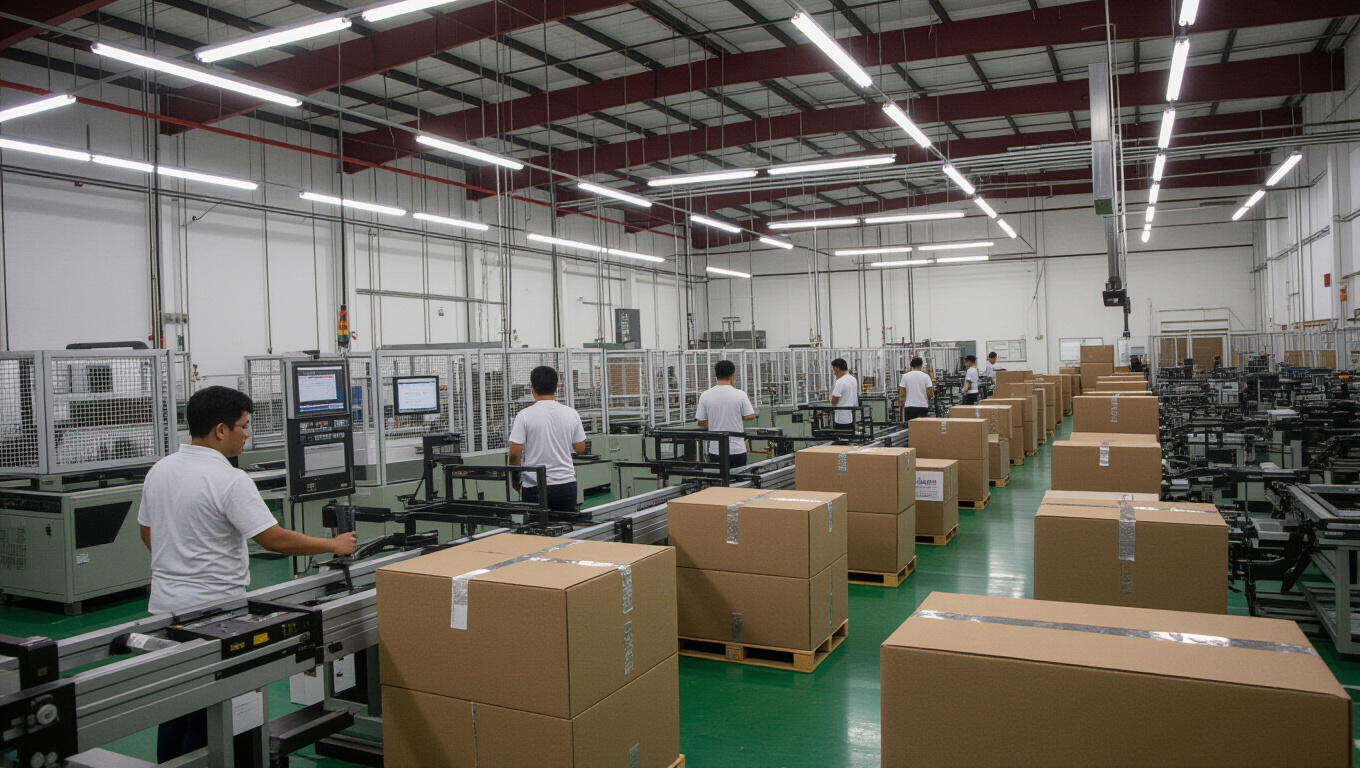
Производственные этапы изготовления гофроупаковки
Производство гофроупаковки начинается с подготовки сырья, которое включает целлюлозу, клеевые составы и добавки для достижения требуемых свойств поверхности. Основной элемент — гофрированный слой, который обеспечивает жесткость и амортизацию за счет волновой структуры. Наружный и внутренний слои формируют лицевые поверхности, на которых наносятся маркировка и данные о размере Юни-Пак.
После подготовки сырья начинается гофрирование, где волнообразный элемент формируется на специальном валовом участке. Далее слои соединяют: клеевой состав наносится между лицевым слоем и гофрой, затем выполняется сборка панели. В результате получают заготовки панелей нужной толщины, которые режут по размеру и подготавливают к упаковке.
| Этап | Описание | Контроль |
|---|---|---|
| Подготовка сырья | Закупка целлюлозы, клеевых составов и добавок; подготовка влажности и параметров поверхности | Влажность, визуальная оценка |
| Гофрирование | Формирование гофрированной прослойки между лицевыми слоями | Контроль формы волн, толщина гофры |
| Склейка слоев | Клеевой состав фиксирует слои между собой | Время схватывания, тест крепости |
| Формование и резка | Преобразование заготовок в панели и заготовки под упаковку | Точные размеры, отклонения |
| Контроль качества | Проверка внешнего вида и прочности | Визуальный осмотр, механические тесты |
Подготовка сырья и гофрирование
Сырьё для гофрокартона включает целлюлозу и клеевые составы. Основной элемент структуры — наружный слой, гофрированный слой и внутренний слой. Уровень влажности сырья влияет на прочность и плотность сборки; на линии гофрирования используются проформирующие валы и подающие устройства для точного формирования.
- Сырьё: целлюлоза, клеевые составы, добавки для улучшающей сцепляемости
- Типы гофры: различают по форме волн и толщине
- Контроль параметров: влажность, температура, геометрия волн
- Сырьё и качество поверхности: гладкость лицевых поверхностей
«Гофрированный картон сочетает легкость и прочность за счет взаимного расположения слоев и волновой структуры.»
Склейка, формование и финальная обработка
Склейка обеспечивает прочное сцепление между лицевыми слоями и гофрой, что влияет на распределение нагрузок во время перевозки. Формование и резка превращают заготовки в готовые панели нужной конфигурации и размеров. Финальная обработка включает контроль геометрии и готовность к маркировке.
- Подготовка клеевого состава
- Нанесение клеевого слоя
- Формование и сборка слоев
- Резка по заданным размерам
- Контроль готовой продукции
Конструктивные варианты гофрированного картона и их применение
Структурно гофрокартон делят на однослойный и многослойный варианты. В зависимости от числа слоев и типа гофры изменяются прочность, жесткость и способность поглощать удар. При этом сохраняются вышеуказанные принципы трехслойной конструкции: наружный лайнер, гофр и внутренний лайнер.
Однослойный и многослойный гофрированный картон
Однослойный гофрированный картон состоит из двух лицевых слоев и одного гофрированного слоя. Многослойный картон включает дополнительные гофрированные прослойки и большее число лицевых слоев. Толщина готового материала варьируется в диапазоне от примерно 2.5 мм до 24 мм, в зависимости от числа слоев и типа гофры.
- Однослойный: ≤ 6 мм, применяется для легкой упаковки и вторичной тары
- Многослойный: свыше 6 мм, обладает повышенной прочностью и ударопоглощением
Виды упаковки и требования к размерам
Упаковка из гофрокартона включает коробки, крышки, вставки и модульные панели. Размеры панелей регулируются под задачи логистики и зависят от типа применения: габариты могут варьироваться от небольших коробок до крупных габаритов. Например, стандартные панели для сборной тары охватывают диапазоны, близкие к нескольким сотням миллиметров по каждой стороне.
Контроль качества и экологические аспекты
Тестирование прочности и визуальный контроль
Контроль прочности включает визуальный осмотр поверхности и механические проверки. На начальных стадиях применяют визуальный осмотр дефектов; на следующих этапах проводят тесты на прочность, например, на изгиб и сжатие. Значения для противостояния нагрузкам зависят от типа гофры и толщины, но для общего уровня прочности характерны диапазоны, фиксирующие устойчивость изделия к транспортировке.
«Ключевым элементом проверки является согласованность параметров: форма волн, толщина и ровность лицевых слоев»
Утилизация и переработка отходов
Гофрированная упаковка подлежит переработке как целлюлозная масса. Утилизация включает сбор, сортировку и повторную переработку сырья в первичную массу для повторного использования. Этапы переработки предусматривают удаление металлических и пластмассовых вставок, разделение материалов и последующую переработку волокон с сохранением их массы для последующего применения в производстве.
